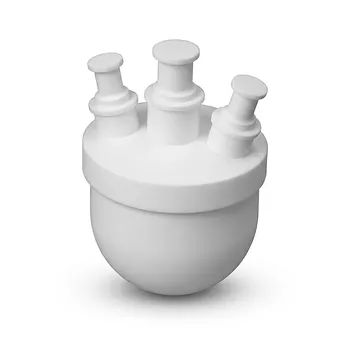
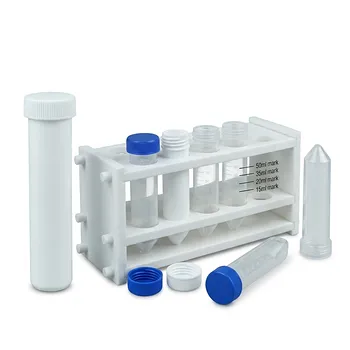
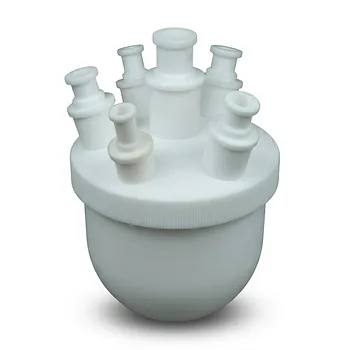
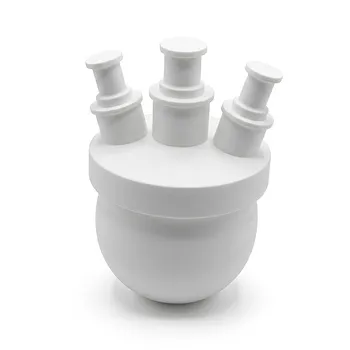
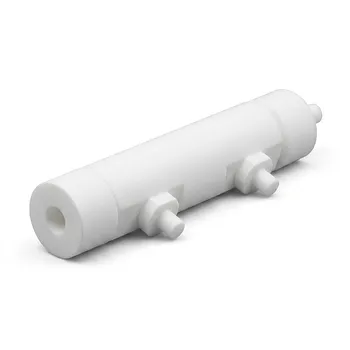
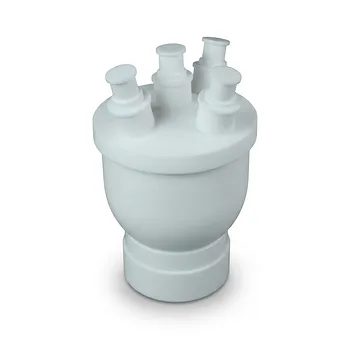
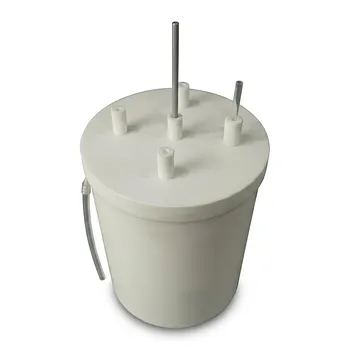
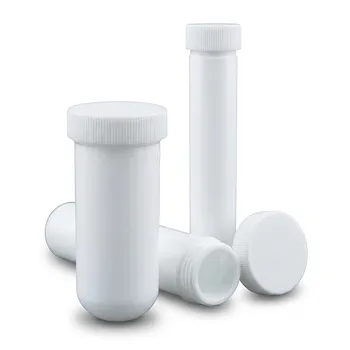
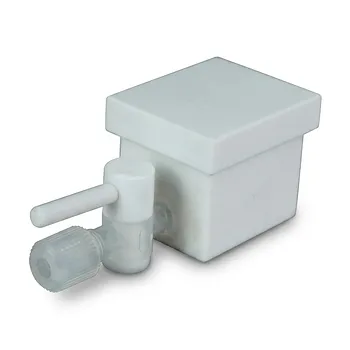
Изготовление лабораторных сосудов из ПТФЭ методом литья под давлением обычно невозможно, так как при нагревании ПТФЭ не превращается в свободно текучую жидкость. Его исключительно высокая молекулярная масса, линейная молекулярная структура и кристалличность обуславливают экстремально высокую вязкость расплава при температуре выше точки плавления (около 327 °C). Вместо этого производители подвергают порошок ПТФЭ холодному прессованию, спекают его в плотную заготовку и используют прецизионную ЧПУ-обработку для создания конечного сосуда или прибора.
ПТФЭ ведет себя скорее как высокоэффективный порошок, который необходимо спрессовать, чем как обычный термопласт, перерабатываемый в расплаве. Спекание создает твердую заготовку, а ЧПУ-обработка обеспечивает размерную точность и сложную геометрию, необходимые для специализированных лабораторных компонентов.
Почему традиционное литье под давлением не подходит
ПТФЭ обладает исключительно высокой молекулярной массой
Стандартный немодифицированный ПТФЭ имеет молекулярную массу, которая может превышать 10 000 000. Его длинные неразветвленные молекулярные цепи сильно переплетаются, что делает их движение при нагреве крайне затруднительным.
Большинство термопластов при плавлении превращаются в жидкость с низкой вязкостью, которую можно протолкнуть через сопло в форму. ПТФЭ же остается чрезвычайно жестким и высоковязким материалом даже выше температуры плавления.
Атомы фтора защищают полимерную основу
Углеродный скелет ПТФЭ плотно окружен электроотрицательными атомами фтора. Эта структура придает ПТФЭ выдающуюся химическую стойкость, низкий коэффициент трения и термическую стабильность, но также ограничивает подвижность молекул.
В результате нагрев ПТФЭ не приводит к такому типу текучести, который требуется для стандартного литья под давлением. Материал размягчается и образует вязкий гель, а не ведет себя как обычный жидкий полимер.
Плавление не обеспечивает практической текучести
Критическое различие заключается между плавлением и текучестью. ПТФЭ может претерпевать фазовый переход выше точки плавления, но вязкость его расплава остается настолько высокой, что обычное давление впрыска не может протолкнуть его через литники и узкие полости формы.
Именно поэтому традиционная экструзия и литье под давлением не подходят для ПТФЭ с высокой молекулярной массой. Проблема не просто в том, что ПТФЭ требует более высокой температуры обработки; его реология принципиально иная.
Как спекание создает исходную форму ПТФЭ
Порошок прессуется перед нагревом
Смола ПТФЭ поставляется в виде гранулированного или мелкого порошка, а не в виде гранул для литья под давлением. Производители сначала подвергают порошок холодному прессованию при комнатной температуре, получая преформу, заготовку, трубку или другую форму, близкую к конечному изделию.
Прессование обеспечивает частицам достаточный контакт и механическую стабильность для последующего термического процесса. Оно не заставляет ПТФЭ течь как расплав.
Нагрев сплавляет частицы
Во время спекания спрессованная преформа нагревается выше точки плавления ПТФЭ в рамках контролируемого термического цикла. Отдельные частицы сплавляются и объединяются в непрерывную плотную полимерную структуру.
Процесс по принципу сравним с методами консолидации порошков, используемыми для других трудноплавких материалов. Правильное спекание необходимо для обеспечения прочности, герметичности, качества поверхности и устойчивости к химическому проникновению.
Результатом является обрабатываемая заготовка
После охлаждения получается твердый блок, стержень, трубка или формованная заготовка из ПТФЭ. Этот материал сохраняет свои характеристики, которые делают ПТФЭ ценным в лабораторных условиях, включая высокую химическую стойкость, термическую выносливость и низкую поверхностную реакционную способность.
Преформа может иметь полезную базовую форму, но обычно она не содержит сложных деталей или жестких допусков, необходимых для готового прибора.
Почему для изготовления приборов на заказ используется ЧПУ-обработка
Специальная лабораторная геометрия часто нестандартна
Специализированное лабораторное оборудование может включать реакционные сосуды, электрохимические ячейки, вкладыши для сосудов разложения, нестандартные клапаны, переходники и необычные приспособления. Эти детали часто производятся в небольших объемах и могут быть разработаны для конкретного эксперимента или прибора.
Создание отдельной литьевой формы для каждого варианта было бы дорогостоящим и медленным процессом. ЧПУ-обработка позволяет создавать различные геометрические формы непосредственно из спеченных заготовок ПТФЭ без необходимости изготовления специализированной формы для каждого дизайна.
Механическая обработка обеспечивает контроль размеров
ЧПУ-оборудование позволяет создавать контролируемые отверстия, резьбу, уплотнительные поверхности, пазы, каналы, монтажные элементы и другие детализированные геометрические формы. Это также позволяет производителям соблюдать допуски, необходимые для сопрягаемых компонентов и герметичных путей прохождения жидкостей.
Для лабораторных приборов точность размеров зачастую важнее, чем достижение минимально возможных производственных затрат. Плохо контролируемый интерфейс может привести к утечкам, загрязнению или недостоверным результатам экспериментов.
Механическая обработка защищает функциональную роль материала
ПТФЭ часто используется в качестве химически стойкой или не загрязняющей поверхности, контактирующей с реагентами, образцами, газами или растворителями. Использование правильно спеченной заготовки и последующая механическая обработка помогают сохранить плотную, однородную структуру материала.
Механическая обработка также позволяет избежать проталкивания полимера через узкие литники или сложные пути потока, где традиционная обработка была бы непрактичной для ПТФЭ с высокой молекулярной массой.
Почему этот производственный путь соответствует нуждам лабораторий
Мелкосерийное производство экономически оправдано
Литье под давлением наиболее эффективно, когда требуется много идентичных деталей. Затраты на форму, оснастку, настройку и проверку могут быть распределены на большой объем производства.
Лабораторные сосуды на заказ часто производятся в небольших количествах. Прессование, спекание и ЧПУ-обработка обычно представляют собой более практичный путь для прототипов, штучных деталей, запасных компонентов и специализированного исследовательского оборудования.
Сложные детали легче модифицировать
Конструкции исследовательских приборов часто меняются после тестирования. Обработанный компонент из ПТФЭ можно изменить, скорректировав программу ЧПУ или используя заготовку другого размера.
Дизайн для литья под давлением обычно требует модификации формы или создания совершенно новой оснастки, что увеличивает как сроки выполнения, так и стоимость.
ПТФЭ поддерживает работу в сложных химических условиях
Спеченный и обработанный ПТФЭ выбирают там, где важны стойкость к агрессивным химикатам, низкое трение, термическая стабильность и низкое поверхностное взаимодействие. Эти свойства особенно ценны в сосудах, вкладышах, фитингах и компонентах, подвергающихся воздействию коррозийных лабораторных сред.
Таким образом, метод производства поддерживает применение: он делает возможными сложные геометрические формы, сохраняя при этом свойства, которые обусловили выбор ПТФЭ.
Понимание компромиссов
Механическая обработка создает отходы материала
ЧПУ-обработка удаляет материал из более крупной спеченной заготовки. Поэтому сложные детали могут создавать значительное количество стружки и отходов, особенно когда конечная геометрия значительно отличается от исходной заготовки.
Это менее эффективно с точки зрения использования материала, чем формование деталей, близких к конечному размеру. Дополнительные отходы часто принимаются как должное, поскольку компоненты из ПТФЭ на заказ производятся в ограниченных количествах и требуют специфической геометрии.
Производство может быть медленнее
Спекание требует контролируемого нагрева и охлаждения, а ЧПУ-обработка добавляет этапы программирования, настройки, проверки и финишной обработки. Весь процесс, как правило, медленнее, чем литье детали из пластика, перерабатываемого в расплаве.
Компромиссом является большая гибкость дизайна и возможность производить детали, которые традиционное литье не может создать.
Необходимо управлять изменением размеров
ПТФЭ может претерпевать изменения размеров во время спекания и может проявлять ползучесть или деформацию при длительной нагрузке и повышенной температуре. Производители должны учитывать поведение материала при проектировании преформы, термической обработке, механической обработке и эксплуатации.
Критические приложения могут потребовать тщательного планирования допусков, соответствующей поддержки и контроля после механической обработки.
Литье под давлением не всегда невозможно для любого материала на основе ПТФЭ
Ограничение касается прежде всего немодифицированного гомополимера ПТФЭ с высокой молекулярной массой. Некоторые модифицированные фторполимеры или родственные материалы на основе ПТФЭ с более низкой молекулярной массой могут быть обработаны с использованием других методов.
Эти материалы не следует считать взаимозаменяемыми со стандартным ПТФЭ. Выбранная смола все равно должна соответствовать химическим, термическим, чистовым и механическим требованиям приложения.
Правильный выбор для вашей цели
Правильный производственный путь зависит от марки материала, объема производства, геометрии и требуемых характеристик.
- Если ваш главный приоритет — химическая стойкость и чистота материала: используйте правильно спеченную заготовку из ПТФЭ и контролируемую механическую обработку для сохранения плотной, химически стойкой контактной поверхности.
- Если ваш главный приоритет — сложная геометрия при малом объеме: выберите ЧПУ-обработку из спеченной заготовки, так как это позволяет избежать затрат и негибкости специализированной литьевой оснастки.
- Если ваш главный приоритет — крупносерийное производство: рассмотрите модифицированные фторполимеры или другие материалы, перерабатываемые в расплаве, при условии, что они соответствуют эксплуатационным требованиям.
- Если ваш главный приоритет — надежность размеров: определяйте процесс спекания, допуски на механическую обработку, термические условия и контроль после обработки в комплексе, а не рассматривайте точность ЧПУ как единственный контролирующий фактор.
Понимание поведения расплава ПТФЭ делает выбор метода производства очевидным: спекание создает пригодную твердую форму, а ЧПУ-обработка превращает эту форму в точный лабораторный инструмент.
Сводная таблица:
| Аспект | Спекание + ЧПУ-обработка | Традиционное литье под давлением |
|---|---|---|
| Поведение материала | Порошок ПТФЭ спрессовывается и сплавляется; свободного течения нет. | ПТФЭ не течет как расплав; непрактично. |
| Объем производства | Идеально для малых партий, деталей на заказ. | Лучше для массового производства идентичных деталей. |
| Гибкость дизайна | Высокая; легко модифицировать через программы ЧПУ. | Низкая; требует новых форм при изменениях. |
| Допуски | Отличные; прецизионная обработка. | Хорошие, но ограничены текучестью расплава. |
| Стоимость для заказных деталей | Ниже для малых количеств. | Высокая из-за стоимости форм. |
Нужна лабораторная посуда из ПТФЭ на заказ? KINTEK специализируется на высокоэффективных фторполимерах, предлагая прецизионную ЧПУ-обработку и спекание. От стандартных сосудов до сложных приборов — мы предлагаем индивидуальные решения для вашей лаборатории. Свяжитесь с нами сегодня для получения расчета стоимости!
Связанные товары
- Кастомная колба из ПТФЭ большого объема 18 л, устойчивая к коррозии, с низким фоном и высокой чистотой для химических реактивов
- Высокопроизводительный настраиваемый реактор из ПТФЭ и колба из коррозионностойкого политетрафторэтилена для химических лабораторий
- Индивидуальные пробирки для разложения из ПТФЭ и центрифужные сосуды из политетрафторэтилена высокой чистоты объемом 60 мл для следового анализа
- Настраиваемый реакционный сосуд из ПТФЭ с электромешалкой и системой вакуумной фильтрации через воронку Бюхнера
- Индивидуальная многошейная колба из PTFE объемом 18 л — лабораторный химический реактор для синтеза высокой чистоты и перемешивания
Люди также спрашивают
- Почему фторирование в результате деградации ПТФЭ термически отличается от образования оксидов при обработке реакционноспособных металлических составов в специализированных сосудах из ПТФЭ? Ключевые аспекты безопасности для реакций с высоким уровнем риска
- Чем отличаются водородсодержащие и галогенированные растворители по своей способности вызывать набухание лабораторной посуды из ПТФЭ? Разбор ключевых различий
- Почему лабораторная посуда и контейнеры из фторполимера ПТФЭ (PTFE) обладают превосходной химической стойкостью к агрессивным растворителям и коррозийным кислотам по сравнению со стандартной пластиковой лабораторной посудой? Узнайте молекулярные секреты.
- Как ведут себя контейнеры из политетрафторэтилена (ПТФЭ) в отношении газопроницаемости? Экспертные выводы о поглощении растворителей
- Каковы ключевые этапы обеспечения структурной целостности лабораторных реакционных сосудов из формованного ПТФЭ? Освоение обработки мелкого порошка.