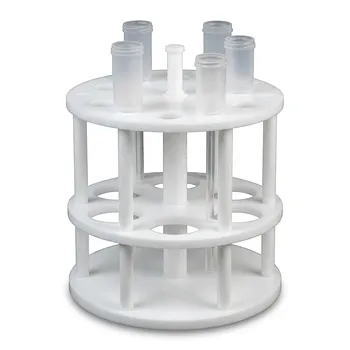
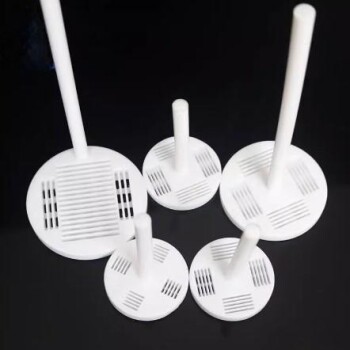
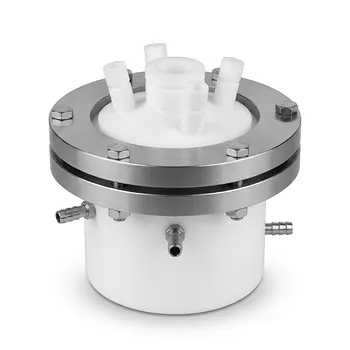
Высокая вязкость расплава затрудняет формование многих фторопластов традиционными методами. ПТФЭ (политетрафторэтилен), наиболее важный представитель этого класса, не течет подобно обычным термопластам при температуре выше точки плавления (около 340°C); вместо этого он образует жесткий, высоковязкий гель. В результате лабораторное оборудование и специализированные реакционные сосуды обычно изготавливаются методом компрессионного формования и спекания с последующей прецизионной ЧПУ-обработкой из полученных заготовок или цельных блоков.
Главное следствие заключается в том, что изготовление изделий из ПТФЭ — это прежде всего процесс обработки твердого тела, а не традиционное литье под давлением. Это увеличивает время и стоимость производства, но позволяет получать химически чистые и механически прочные компоненты с точной геометрией.
Почему высокая вязкость расплава меняет процесс производства
ПТФЭ не может заполнить форму подобно стандартным термопластам
Стандартное литье под давлением основано на способности полимера становиться достаточно текучим, чтобы проходить через литники и узкие полости формы. Исключительно высокая молекулярная масса ПТФЭ препятствует такому течению расплава, даже если материал нагрет выше температуры плавления.
Следовательно, материал не может надежно заполнить сложные полости или воспроизвести мелкие детали при обычном литье под давлением. Повышение температуры не является практическим решением, так как чрезмерный нагрев может привести к термической деградации без достижения необходимой текучести.
Компрессионное формование как начальный этап
ПТФЭ обычно формуется из гранулированного или мелкодисперсного порошка с помощью компрессионного формования. Давление создает уплотненную заготовку, которая затем нагревается в контролируемом цикле спекания, в результате чего частицы сплавляются в единую структуру.
Этот процесс хорошо подходит для производства трубок, блоков, заготовок и корпусов сосудов. Он менее пригоден для прямого получения всех деталей сложного аппарата, особенно внутренних каналов, резьбовых соединений, углублений и нестандартных лабораторных разъемов.
ЧПУ-обработка обеспечивает требуемую геометрию
После формования и спекания производители используют прецизионную ЧПУ-обработку для придания изделию окончательных размеров и форм. Механическая обработка позволяет создавать специализированные электрохимические ячейки, фитинги, сосуды для разложения, корпуса клапанов и компоненты для перекачки жидкостей без необходимости заставлять полимер течь в сложную форму.
Для единичного или мелкосерийного лабораторного оборудования прямая обработка из высокоплотного ПТФЭ или другого подходящего фторопласта может быть более практичной, чем разработка специальной оснастки.
Влияние на специализированное лабораторное оборудование
Сложные внутренние элементы требуют тщательной обработки
Реакционные сосуды и лабораторные приборы часто содержат узкие отверстия, ступенчатые камеры, уплотнительные поверхности, порты и специализированные каналы для потоков. Эти элементы трудно сформировать непосредственно при формовании ПТФЭ, так как материал не может легко заполнить тонкие или остроугольные секции.
ЧПУ-обработка делает такую геометрию доступной, однако траектории инструмента, толщина стенок, радиусы углов и удаление стружки должны планироваться с учетом механических свойств материала.
Точность размеров зависит от контроля процесса
Спеченные заготовки из фторопласта могут претерпевать изменения размеров, связанные с уплотнением, термической историей, кристалличностью и охлаждением. Обработка из стабильной, правильно подготовленной заготовки помогает довести компонент до требуемых допусков.
Для приборов, используемых в аналитических процедурах, критическими размерами часто являются уплотнительные поверхности, сопрягаемые интерфейсы, расположение электродов, объемы сосудов и выравнивание портов. Эти элементы могут потребовать вторичной доводки и контроля после механической обработки.
Равномерная плотность важна для надежности сосудов
Высокая вязкость расплава может усложнить процесс уплотнения и спекания. Если процесс контролируется плохо, в готовом материале могут остаться микроскопические пустоты или неоднородности плотности.
Для сосудов для разложения проб, резервуаров для хранения химикатов и контейнеров для следового анализа минимизация таких дефектов важна, так как они могут снизить стойкость к растрескиванию под напряжением, способствовать проницаемости или стать местами для удержания образцов и загрязнения.
Преимущества требуемого метода изготовления
Сохранение химической чистоты
ПТФЭ химически инертен, его трудно модифицировать или соединять с другими материалами. Механическая обработка из подходящего сырья позволяет производителям создавать необходимые механические интерфейсы, оставляя химический состав полимера практически неизменным.
Это ценно в тех случаях, когда сосуд контактирует с агрессивными реагентами, высокочистыми образцами или растворами, используемыми в следовом анализе.
Высокие структурные характеристики
Контролируемое компрессионное формование и спекание позволяют получать плотные, механически прочные заготовки. Прецизионная обработка превращает их в компоненты, способные сохранять форму в жестких лабораторных температурных и химических условиях.
Компоненты из ПТФЭ обычно выдерживают длительную эксплуатацию при температурах, приближающихся к 260°C, хотя допустимая температура зависит от нагрузки, давления, конструкции, продолжительности и конкретной марки фторопласта.
Экономическая эффективность при малых объемах
Литье под давлением может быть эффективным для крупных серий, но требует специальной оснастки и полимера, способного течь в форме. Компрессионное формование с последующей обработкой часто лучше подходит для необычных форм, прототипов, запасных частей и малых партий продукции.
Такой подход позволяет разработчикам лабораторного оборудования сначала определить функционал, а затем изготовить геометрию, требуемую для эксперимента, вместо адаптации устройства под стандартную форму из каталога.
Понимание компромиссов
Производство занимает больше времени и стоит дороже
Компрессионное формование, спекание, программирование ЧПУ, механическая обработка и контроль обычно требуют больше этапов, чем традиционное литье под давлением. Стоимость становится особенно значимой для крупных сосудов, очень сложных деталей или компонентов, требующих жестких допусков.
Затраты на оснастку могут быть снижены при мелкосерийной работе, но бремя механической обработки и контроля остается.
Значительные отходы материала
Обработка сосуда из цельного блока или толстой формованной заготовки может привести к образованию большого количества отходов. Поскольку сырье из фторопласта дорогое, а скорость обработки может быть ограничена для защиты качества поверхности, использование материала следует учитывать при проектировании.
Заготовки, отформованные методом компрессионного формования максимально близко к конечной форме (near-net shape), могут сократить количество отходов, если ожидаемый объем производства оправдывает дополнительные затраты на формование.
Необходимость борьбы с пустотами и деформацией
ПТФЭ претерпевает изменения объема при плавлении и перекристаллизации. Его термическая история влияет на кристалличность, жесткость, прочность, сопротивление усталости при изгибе и стабильность размеров.
Сосуд, рассчитанный на давление или механическую жесткость, выиграет от процесса, обеспечивающего стабильную плотность и надлежащую кристалличность. Быстрое или неравномерное охлаждение может привести к различиям в свойствах и затруднить контроль размеров.
Не все фторопласты имеют одинаковые ограничения
Наиболее строгие ограничения относятся к ПТФЭ и другим фторопластам с экстремальной вязкостью расплава или низкой термической стабильностью. Некоторые фторопласты, включая ПФА (PFA) и ФЭП (FEP), перерабатываются из расплава при подходящих условиях, хотя их технологические окна, свойства и химические характеристики отличаются от ПТФЭ.
Поэтому материал следует выбирать исходя из требуемой химической стойкости, температурного диапазона, прозрачности, гибкости, устойчивости к давлению и способа производства, а не рассматривать все фторопласты как взаимозаменяемые.
Проектирование компонентов из фторопласта для механической обработки
Сначала определите критические элементы
Укажите, какие размеры определяют экспериментальные характеристики: объем сосуда, расположение портов, уплотнительные поверхности, расстояние между электродами, внутренние зазоры и толщина стенок, выдерживающих давление. Это поможет производителю сосредоточить усилия на допусках и контроле там, где это важнее всего.
Для некритических внешних поверхностей часто можно использовать более практичные допуски без ущерба для результатов лабораторных исследований.
Избегайте ненужных острых элементов
Острые внутренние углы и резкие переходы стенок могут затруднить механическую обработку и создать локальные концентраторы напряжений. Скругленные углы и геометрия, доступная для инструмента, обычно улучшают технологичность и снижают риск дефектов.
Конструкция также должна обеспечивать адекватный доступ для растачивания, сверления, нарезания резьбы, снятия заусенцев и очистки.
Соответствие процесса варианту использования
Компонент, полученный компрессионным формованием и механической обработкой, уместен, когда плотность, химическая чистота и нестандартная геометрия являются ключевыми требованиями. Прямая обработка из заготовки может быть предпочтительнее для единичных компонентов, тогда как специализированная стратегия формования может стать более привлекательной для повторного производства.
Окончательный дизайн следует согласовать с производителем до фиксации размеров, особенно для сосудов под давлением и узлов, содержащих вставки или уплотнения.
Правильный выбор для вашей цели
Ограничения при производстве управляемы, если прибор спроектирован с учетом реального поведения материала при обработке.
- Если ваша главная цель — химическая чистота: Используйте подходящий высокоплотный фторопласт и контролируемый процесс формования, спекания и механической обработки, который минимизирует загрязнения, пустоты и места удержания образцов.
- Если ваша главная цель — сложная нестандартная геометрия: Планируйте прецизионную ЧПУ-обработку и проектируйте внутренние элементы, радиусы, порты и допуски с учетом доступа инструмента.
- Если ваша главная цель — давление или структурная долговечность: Отдавайте приоритет равномерной плотности, контролируемой термической истории, достаточной толщине стенок и контролю критических поверхностей.
- Если ваша главная цель — эффективность производства: Оцените, может ли использование перерабатываемого из расплава фторопласта или заготовки, отформованной максимально близко к конечной форме, сократить механическую обработку и отходы материала без ущерба для химических характеристик.
Высокая вязкость расплава делает изготовление изделий из фторопласта более специализированным процессом, но это также позволяет производить высокоиндивидуализированные лабораторные компоненты с чистотой, долговечностью и точностью, которые требуются для сложных экспериментов.
Сводная таблица:
| Аспект | Влияние |
|---|---|
| Формование | ПТФЭ нельзя лить под давлением; используется компрессионное формование и спекание |
| Механическая обработка | ЧПУ-обработка необходима для сложной геометрии и жестких допусков |
| Чистота | Механическая обработка сохраняет химическую инертность, идеально для следового анализа |
| Стоимость | Больше этапов увеличивают время и стоимость; отходы могут быть значительными |
| Дизайн | Проектируйте с учетом доступа инструмента; избегайте острых углов; планируйте допуски |
| Альтернативы | ПФА/ФЭП перерабатываются из расплава, но отличаются по свойствам |
Готовы преодолеть трудности при изготовлении изделий из фторопластов? Прецизионная ЧПУ-обработка ПТФЭ/ПФА от KINTEK позволяет создавать чистую, долговечную лабораторную посуду и реакционные сосуды по вашим спецификациям. От сложных электрохимических ячеек до крупных заказов — наши комплексные возможности ЧПУ обеспечивают точность и надежность. Свяжитесь с нами сегодня, чтобы обсудить ваш проект и получить расчет стоимости.
Связанные товары
- Индивидуальное лабораторное оборудование из ПТФЭ, устойчивое к коррозии, реакционные ячейки с низким фоном, прецизионное изготовление методом ЧПУ
- Коническая пробоотборная ячейка из фторированного полимера по индивидуальному заказу с механической обработкой PTFE, коррозионностойкий треугольный контейнер для трассировочного анализа
- Пользовательские микроколоночные стойки из PFA и обработанные PTFE лабораторные крепления с низким фоновым уровнем и коррозионной стойкостью
- Многослойный реакционный аппарат из фторопласта PTFE с резьбовым модульным ситовым узлом, устойчивый к высоким температурам и коррозии, изготовленный по индивидуальному заказу
- Термостойкая индивидуальная лабораторная мензурка из ПТФЭ для нагрева на горячей плите и следового анализа
Люди также спрашивают
- Как поведение ПТФЭ при плавлении влияет на изготовление лабораторного оборудования по индивидуальному заказу? Ключевые аспекты производства.
- Каковы основные методы изготовления лабораторного оборудования из ПТФЭ? Экспертный взгляд на инженерию фторполимеров
- Каков диапазон химической совместимости лабораторной посуды из ПТФЭ? Исследуйте почти универсальную химическую стойкость.
- Каковы основные свойства химической стойкости лабораторного оборудования из ПТФЭ? Непревзойденная чистота и инертность
- Почему следует использовать ПТФЭ или ПФА для синтеза модифицированных Cu-MOF? Обеспечение высокой чистоты и исключительной химической стабильности